FØLG OS:

Nyheder

KSHOW udforsker præcisionssprøjtestøbeforme til nye energikøretøjskomponenter

ENGELSK VERSION

KSHOW's svar på de stigende præcisionskrav i NEV-komponentstøbning

Branchekontekst: NEV-bommen omformer formfremstillingen

Det globale marked for nye energikøretøjer (NEV) fortsætter sin stærke vækstbane. IfølgeDet Internationale Energiagentur (IEA), oversteg det globale EV-salg18 millioner enheder i første halvdel af 2026, hvor Kina tegner sig for over60 % af det samlede volumen. Denne stigning bringer transformativt pres til sprøjtestøbeindustrien - NEV-komponenter kræver snævrere tolerancer,lettere materialer, og i stigende gradkomplekse geometrier der udfordrer traditionelle formfremstillingsparadigmer.


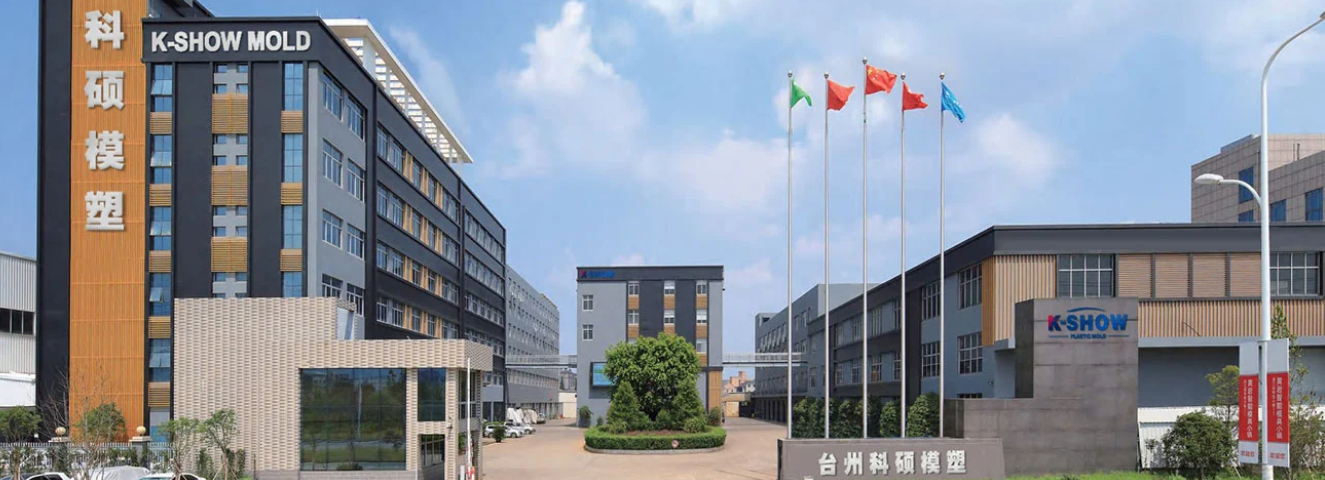
KSHOW, fungerer somTaizhou Huangyan K-Show Plastic Mould Co., Ltd., er blevet indlejret i Kinas "Mold Capital" Huangyan forover 20 år, med en track record på30.000+ formsæt leveret til100+ lande. Som certificeretNational højteknologisk virksomhed bedriftISO 9001 ogIATF 16949 automotive kvalitetscertificeringer og eje100+ opfindelsespatenter, har virksomheden støt udviklet sig fra konventionel formfremstilling til at blive en specialiseret leverandør tilpræcisionsværktøj i bilindustrien, inklusive batterisystemhuse, strukturelle beslag og funktionelle interiørlister. For forespørgsler, kontakt KSHOW påsalg@kshowmould.com eller viaWhatsApp: +86-18957424655.

Nøgle tekniske udfordringer i NEV komponentstøbning

Materialeekompatibilitet og termisk styring

NEV'er adopterer i stigende gradteknisk termoplast som f.eksPA66-GF35, PPS-GF40, ogPBT-GF30 at opnå vægtreduktion og samtidig bevare den strukturelle integritet. Disse materialer giver forskellige udfordringer:

Høje smeltetemperaturer

 (280–340°C) kræver forme med overlegen termisk stabilitet

Glasfiberforstærkning

 accelererer slid på konventionelle værktøjsstål

Smalle behandlingsvinduer

 kræve præcis temperaturkontrol på tværs af layouter med flere hulrum

Dimensionsnøjagtighed i skala

Batterimodulrammer og køleplader spænder ofte600–1200 mm med fladhedstolerancer så stramme som±0,05 mm hen over hele overfladen. At opnå dette ved produktionsmængder på200.000+ enheder om året kræver avanceretsimulering af skimmelstrøm, konformt kølekanaldesign, ogovervågning af hulrumstryk i realtid.

Optimering af cyklustid

Med et øget omkostningstryk pr. del bliver formcyklustiden en afgørende faktor. For mellemstore til store NEV-komponenter, reducerer cyklustiden fra45 sekunder til 35 sekunder — a22% forbedring — kan spare ca$180.000 årligt per produktionscelle hos en typisk Tier-1 leverandør.

KSHOW Case Study: Højpræcisions batterimodul endepladeform

Projektets baggrund

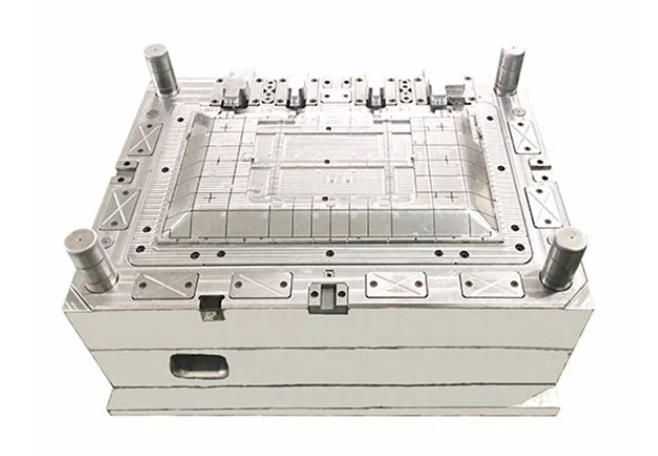
I Q3 2025 påtog KSHOW et projekt for en indenlandsk NEV-batteriproducent, der krævede enHot-runner sprøjtestøbeform med 4 hulrum til batterimodulets endeplader. Delgeometrien krævede:

Krav

Specifikation

Del dimensioner

320 × 180 × 45 mm

Materiale

PA66-GF35 (flammehæmmende V-0)

Fladhedstolerance

±0,03 mm på tværs af skillelinjen

Vægtvariation fra hulrum til hulrum

≤ 0,8 %

Mål cyklus tid

≤ 32 sekunder

Årlig produktionsmængde

480.000 dele

Engineering tilgang

KSHOWs ingeniørteam implementerede følgende løsninger:

1. Skimmelstrømsanalyse: GennemførtMoldex3D simulering på tværs af tre iterationer, optimering af portplacering for at minimere svejselinjedannelse i strukturelt kritiske zoner.

2. Konform køling: Indsat3D-printede køleindsatser (maraldrende stål, direkte metallasersintring) for at opnå ensartet kavitets overfladetemperatur indeni±3°C, hvilket reducerer cyklustiden med18 % kontra konventionelt borede kanaler.

3. Valve-Gate Hot Runner: A4-drop sekventielt ventil-port system (enkeltdyse pr. hulrum) sikrede afbalanceret fyldning. Hot runner-manifolden var termisk isoleret med afstandsstykker af titanlegering for at forhindre varmeoverførsel til formbunden.

4. Valg af værktøjsstål: Kavitets- og kerneindsatser anvendesASSAB 8407 Supreme ESR-grade varmbearbejdningsstål, hærdet til48–50 HRC, medTiAlN PVD belægning for øget slidstyrke mod glasfiberslid.

5. In-Mould trykføler: IntegreretKistler Type 6182C hulrumstryksensorer forbundet til enCoMo Injection procesovervågningssystem, der muliggør omstillingskontrol i realtid og sporbarhed af delkvalitet.

Resultater

Efter90 dage fra design kickoff tilT0 forsøg, opnåede formen følgende målinger under produktionsvalidering:

KPI

Mål

Opnået

Cyklus tid

≤ 32 sekunder

30,5 sekunder

Fladhed (Cpk, n=125)

≥ 1,33

1.58

Vægtvariation fra hulrum til hulrum

≤ 0,8 %

0,52 %

Scraprate (første 50.000 skud)

≤ 0,3 %

0,18 %

Værktøjslevetid til første større vedligeholdelse

500.000 skud

620.000 skud (kører stadig)

Formen har nu produceret over620.000 dele uden større vedligeholdelse, der overstiger kundens500.000 skud benchmark ved24 %. Kunden indberettede et skøn245.000 $ årlig omkostningsbesparelse tilskrives reduceret cyklustid og lavere skrothastighed. 


Branchetendenser, der former skimmelfremstilling gennem 2028

Letvægts- og multimaterialestøbning

Skub til udvidet køreområde accelererermetal-til-plastik substitution. Komponenter tidligere trykstøbt i aluminium — som f.eksmotorhuse, inverter kabinetter, ogstrukturelle beslag — overgår tilhøjtydende termoplast medindstiksstøbning elleroverstøbning teknikker. KSHOW investerer i en1.600 tons to-skuds indsprøjtningspresse for at imødekomme denne voksende efterspørgsel.

Digital tvillingintegration

Førende formproducenter indlejrerdigital tvillingteknologi ind i deres arbejdsgang. En forms digitale replika - løbende opdateret med realtidssensordata fra produktionen - muliggørforudsigelig vedligeholdelsesplanlægning ogprocesparameteroptimering uden at forstyrre produktionen. KSHOW har iværksat et pilotprogram med integrationIoT edge gateways i udvalgte produktionsforme.

Bæredygtighed og energieffektivitet

Regulatorisk pres og virksomhedens ESG-forpligtelser driver efterspørgslen efter forme, der understøtterharpikser med genbrugsindhold ogenergioptimeret forarbejdning. Konform afkøling alene kan reducere skimmelspecifikke en

KSHOWs strategiske køreplan

KSHOW udfører en strategi med tre søjler for at styrke sin position i NEV-forsyningskæden:

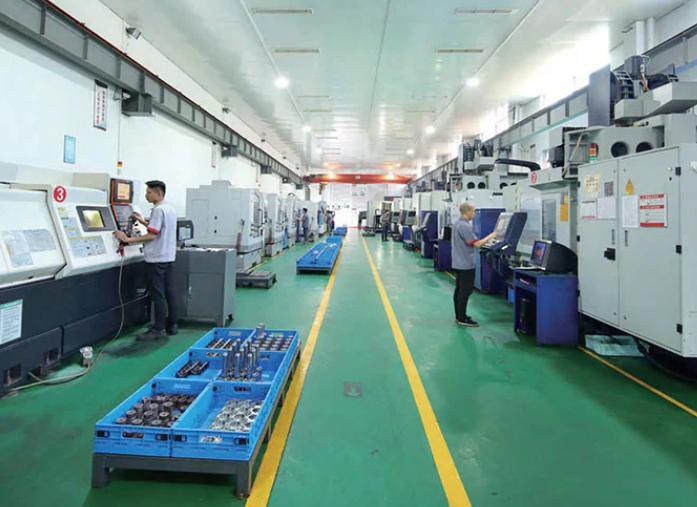
  • KapacitetsudvidelseIdriftsættelse af en ny 2.400 m² præcisionsværksted i Huangyan ved Q4 2026, udstyret med5-aksede CNC-bearbejdningscentre (DMG MORI DMU 65 monoBLOCK) oghøjhastigheds grafit EDM(GF Machining Solutions FORM P 350).

  • Talentudvikling:Partnerskab med Taizhou Vocational College of Science & Technology for et specialiseret sprøjtestøbeteknik-lærlingeprogram, målrettet mod 10 nye ingeniører årligt.
  • Certificeringer:Allerede certificeret med ISO 9001 kvalitetsstyring og IATF 16949:2016 kvalitetsstyringssystemer for biler, hvilket sikrer fuld overensstemmelse med internationale krav til forsyningskæden i bilindustrien.

Kontakt KSHOW

For forespørgsler om formprojekter, teknisk rådgivning eller tilbudsanmodninger:

Kanal

Detaljer

Selskab

Taizhou Huangyan K-Show Plastic Mould Co., Ltd. (KSHOW)

Adresse

No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District, Taizhou City, Zhejiang Province, Kina

Telefon / WhatsApp

+86-18957424655

E-mail

salg@kshowmould.com

Hjemmeside

www.taizhoumold.com

Erfaring

20+ år

Relaterede nyheder
Efterlad mig en besked
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere