FØLG OS:

Nyheder

Forholdet mellem sprøjtestøbningsfejl og forme

Indledning

        Injection molding defects are often frustrating. Når en del kommer ud med dræn, skævheder, brændemærker eller korte skud, er den første reaktion fra mange produktionsledere at justere maskinparametre - temperatur, tryk, injektionshastighed eller afkølingstid. Selvom disse justeringer nogle gange hjælper, ligger årsagen ofte dybere: i selve formen.

        Som en erfaren formtekniker har jeg været vidne til utallige tilfælde, hvor uger blev spildt på parameterjustering, blot for at konstatere, at formdesignet var den egentlige synder. Sandheden er,en veldesignet form kan producere kvalitetsdele selv med et bredt forarbejdningsvindue; en dårligt designet form vil aldrig producere ensartet kvalitet, uanset hvor finjusteret maskinen er.

        Denne artikel fokuserer på de skimmel-relaterede årsager til almindelige sprøjtestøbningsdefekter. Forståelse af disse relationer gør det muligt for formproducenter og sprøjtestøbere at samarbejde mere effektivt - ved at løse problemer ved kilden i stedet for at anvende midlertidige rettelser.

1. Korte billeder (ufuldstændig udfyldning)

        Hvordan det ser ud: Formhulen er ikke helt fyldt; delkanterne mangler eller er afrundede.

        Skimmelsvamp-relaterede årsager:

  • Underdimensionerede porte eller løbere: Restriktive strømningsveje øger trykfaldet, hvilket forhindrer smelten i at nå hulrummets ekstremiteter.
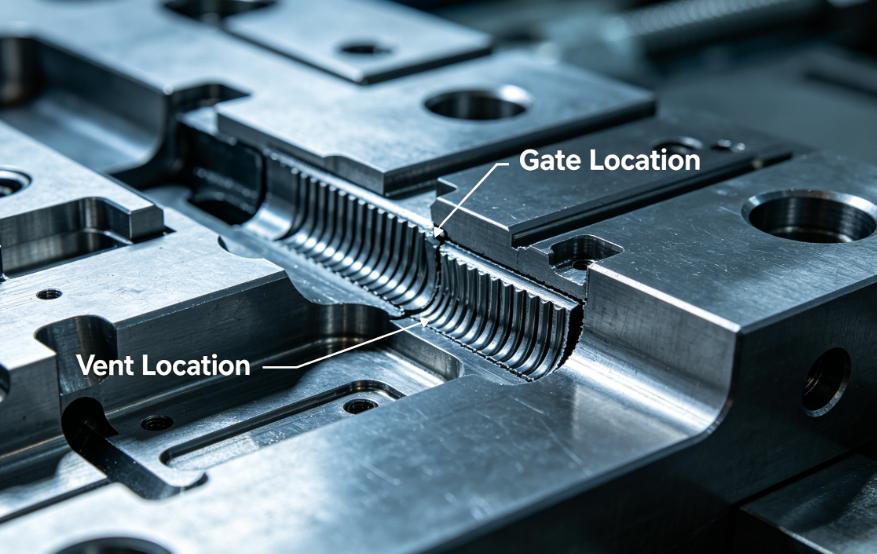
  • Dårlig portplacering: Porte placeret langt fra tynde sektioner eller for enden af ​​lange strømningsveje forårsager for tidlig affrysning.
  • Utilstrækkelig udluftning: Indespærret luft komprimerer og forhindrer smelten i at komme frem.
  • Tynd nominel vægdesign: Under minimum anbefalet tykkelse for materialet.
  • Kolde snegle: Mangel på en kold sneglebrønd tillader afkølet materiale at blokere porten.

       Løsninger:

  • Øg port- og løberdiametrene (brug formflowanalyse til at verificere).
  • Flyt portene tættere på områder, der er svære at fylde.
  • Tilføj eller uddyb ventilationsåbninger (typisk dybde: 0,02–0,05 mm afhængigt af materiale).
  • Gennemgå vægtykkelsen med produktdesigneren.
  • Tilføj kolde sneglebrønde ved løberender og modsatte porte.

2. Synkemærker

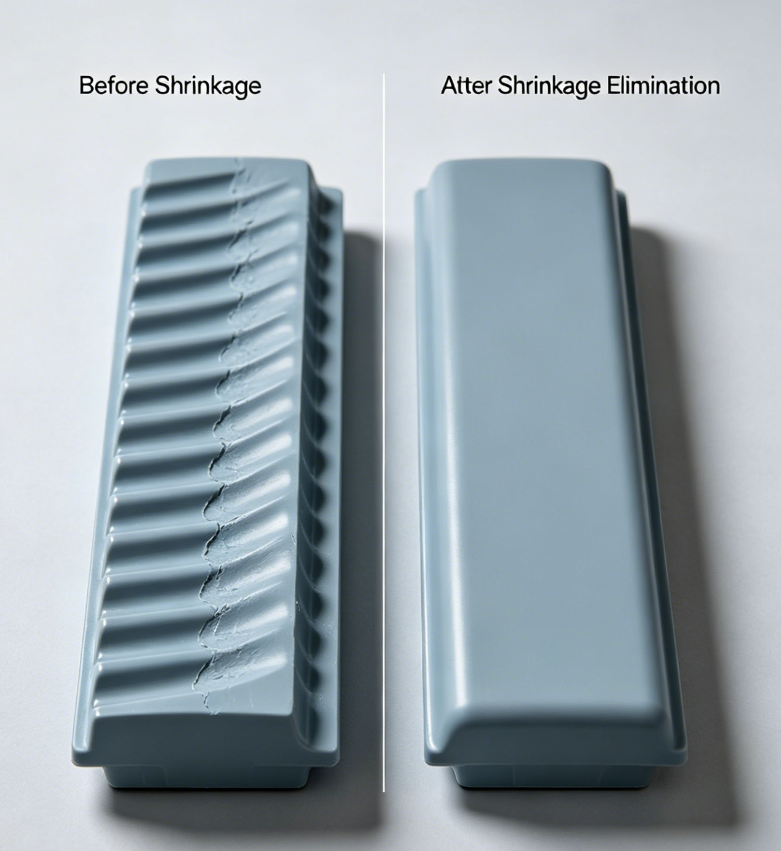
        Hvordan det ser ud: Overfladefordybninger, typisk over tykke ribben eller fremspring.

        Skimmel-relaterede årsager:

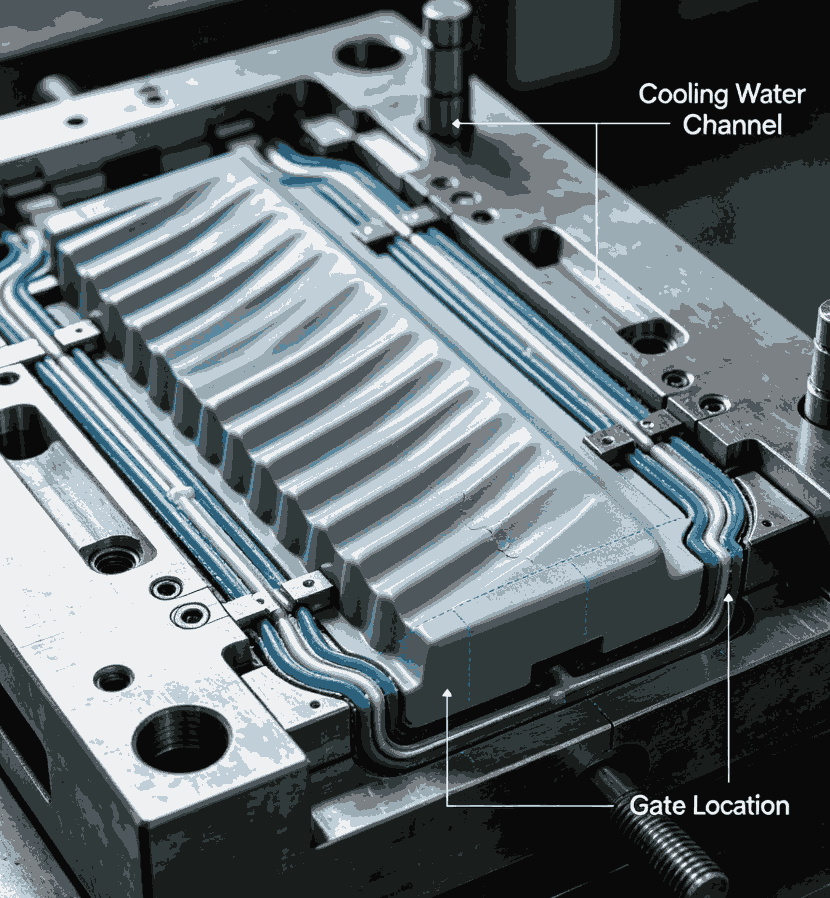
  • Utilstrækkelig køling i tykke sektioner:Utilstrækkelig placering af kølekanalen gør det muligt for kernematerialet at krympe mere end huden.
  • Underdimensionerede porte:For tidlig frysning af porten forhindrer pakningstrykket i at nå den tykke sektion.
  • Dårlig portplacering:Porten for langt fra det tykke område betyder, at pakningstrykket går tabt, før det når det.
  • Manglende kontrol af forholdet mellem ribben/bundtykkelse:Ribbetykkelse overstiger 60 % af den nominelle væg.

        Løsninger:

  • Placer kølekanaler tættere på tykke sektioner; overveje bafler eller bobler.
  • Forstørre porten eller skift til en større porttype (ventilatorport, tunnelport).
  • Flyt porten nær den tykke sektion.
  • Reducer ribbetykkelsen til 40–60 % af den nominelle væg (designændring, men skimmelsvampen skal passe).

3. Forvrængning (delforvrængning)

        Sådan ser det ud:Delen er snoet, bøjet eller ujævn efter udstødning.

        Skimmel-relaterede årsager:

  • Ujævn køling:Forskelle i formtemperatur på tværs af hulrummet forårsager differentiel krympning.
  • Forkert udkastningsdesign:Ejektorstifter, der skubber ujævnt eller på tynde sektioner.
  • Ubalanceret løbersystem:I støbeforme med flere hulrum fører uens fyldning til forskellige restspændinger.
  • Utilstrækkelig trækvinkel:Høje udstødningskræfter forvrænger delen.
  • Gate-induceret orientering:Porte placeret i tynde sektioner eller i delens centrum forårsager molekylær orientering, der deformeres ved afkøling.

        Løsninger:

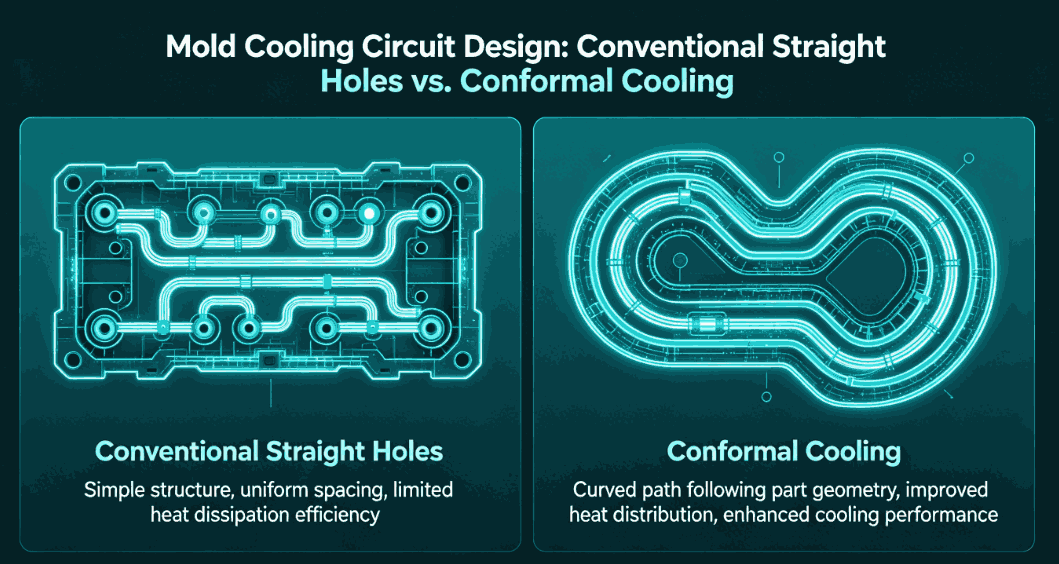
  • Optimer kølekredsløbslayout: Brug konform køling til komplekse geometrier.
  • Balance ejektorstift placering; brug større eller flere stifter på tynde sektioner.
  • Design naturligt afbalancerede løbere (lige flowlængde til hvert hulrum).
  • Øg trækvinklen (1–2° for de fleste materialer, 3–5° for teksturerede overflader).
  • Find porte i tykke sektioner, eller brug flere porte.


4. Brændmærker / dielektrisk opvarmning

        Sådan ser det ud:Brune eller sorte svidningsmærker, normalt ved slutningen af ​​flowet eller i dybe ribben.

        Skimmel-relaterede årsager:

  • Utilstrækkelig udluftning:Luft fanget i blinde lommer eller ved flowfronter bliver komprimeret og opvarmes, hvilket nedbryder polymeren.
  • Ventilationsåbninger for overfladiske eller blokerede:Gas kan ikke slippe ud hurtigt nok.
  • Dårligt skillelinjeudluftningsdesign:Ventilationsåbninger er ikke placeret på det sidste sted, der skal fyldes.

        Løsninger:

  • Tilføj ventilationskanaler ved alle strømningsbanens endepunkter og dybe ribbunde.
  • Brug ventilationsdybder, der passer til materialet (f.eks. 0,02 mm for PP, 0,01 mm for PC).
  • Overvej at bruge porøse (sintrede) stålindsatser til ekstreme udluftningsbehov.
  • Tilføj ejektorstifter med udluftningsriller.

5. Flash (Bratter)

        Sådan ser det ud:Tynd overskydende plastik ved skillelinjen, udkasterstifthuller eller skyderafspærringer.

       Skimmel-relaterede årsager:

  • Utilstrækkelig klemmetonnage til projiceret område: Formen er for stor til maskinen, men selve formen kan være en årsag, hvis skillelinjens integritet er dårlig.
  • Slidt eller beskadiget skillelinje: Tidligere skader eller slid tillader plastik at slippe ud.
  • Utilstrækkelig formstivhed: Formplader bøjes under indsprøjtningstryk og åbner mellemrum.
  • Forkert udluftningsdybde: For dybe udluftninger fungerer som blitzkanaler.
  • Dårlig montering af skydere eller indsatser: Mellemrum ved afspærringsflader.

       Løsninger:

  • Reparer eller omskær skillelinjens overflader.
  • Tilføj støttesøjler bag kavitetspladen for at forhindre bøjning. Sørg for, at ventilationsåbningerne er skåret i den rigtige dybde (typisk 0,02–0,05 mm, efterfulgt af en relief på 0,5–1,0 mm).
  • Genbearbejd afspærringsflader med korrekte vinkler og pasformer.

6. Svejselinjer (striklinjer)

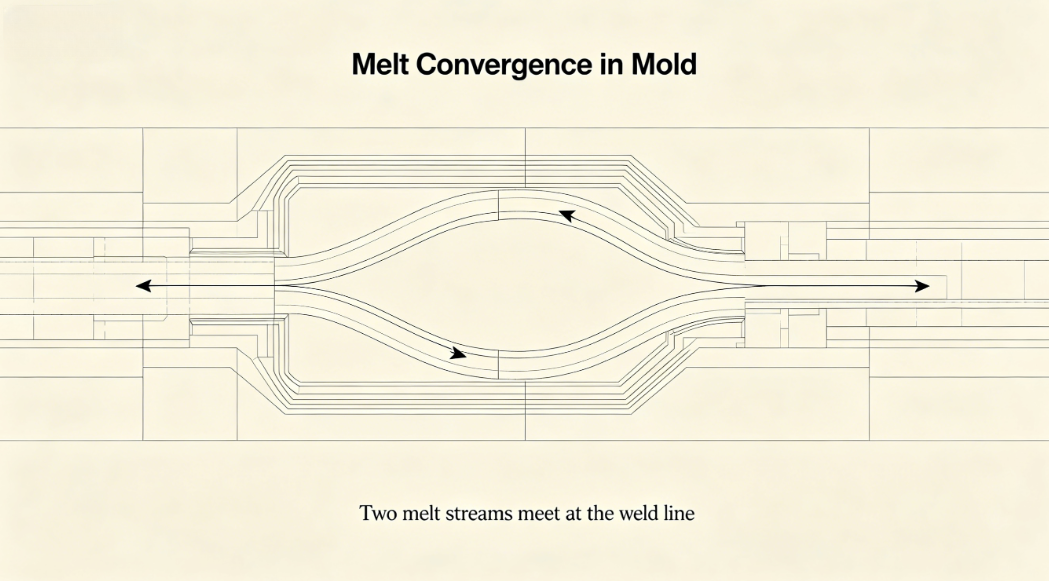
        Sådan ser det ud:Synlige linjer, hvor to flowfronter mødes; ofte ledsaget af svaghed.

       Skimmel-relaterede årsager:

  • Flere porte, der får flowfronter til at konvergere:Iboende til multi-gate designs.
  • Forhindringer i hulrummet:Kerner, indsatser eller ribber, der deler flowet.
  • Koldsmeltefronter:Dårligt portdesign eller kolde sneglebrønde er utilstrækkelige.
  • Utilstrækkelig udluftning ved svejseledningens placering:Indespærret luft forhindrer molekylær sammenfiltring.

        Løsninger:

  • Flyt porte for at flytte svejseledninger til ikke-kritiske områder.
  • Forøg portstørrelsen, eller skift til en anden porttype (f.eks. ventilatorport).
  • Tilføj en udluftningslomme på svejselinjens placering.
  • Brug en varmløber med sekventiel ventilport for at eliminere svejselinjer.

7. Overfladedefekter: Flowmærker, spredning og sløring

        Sådan ser de ud:Striber, bølgede mønstre eller kedelige områder på delens overflade.

       Skimmel-relaterede årsager:

  • Dårligt portdesign:Porte, der er for små eller forkert placeret, forårsager sprøjtning eller tøven.
  • Skarpe hjørner eller pludselige ændringer i vægtykkelsen:Forårsage flow ustabilitet.
  • Kold form overflade:Dårligt kølekredsløbsdesign fører til kolde pletter, der afkøler smelten for tidligt.
  • Forurenet eller ru hulrumsoverflade:Forårsager sprøjt og dårlig glans.

        Løsninger:

  • Brug en større port eller et portdesign, der fremmer gradvis udvidelse (ventilator, filmport).
  • Glatte overgange i hulrummet (radius alle skarpe hjørner).
  • Optimer køleens ensartethed.
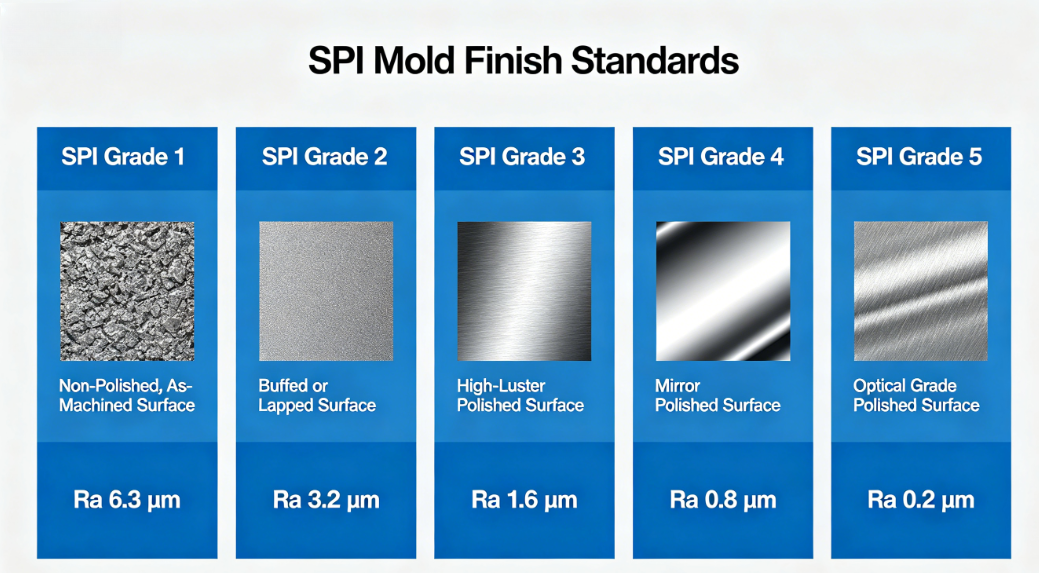
  • Poler hulrumsoverfladen til den ønskede finish (spejlpolering til blanke dele).

8. Ejector Pin Marks / Push Marks

        Sådan ser det ud:Hævede eller nedsænkede mærker, hvor ejektorstifter kommer i kontakt med delen.

        Skimmel-relaterede årsager:

  • Utilstrækkeligt udkast:Høj udstødningskraft koncentrerer sig om stiftspidser.
  • For få eller dårligt placerede ejektorstifter:Ujævn udkastning.
  • Pindiameter for lille:Høj stresskoncentration.
  • Problemer med returnering af ejektorstift:Stifterne er ikke trukket helt tilbage før næste cyklus.

         Løsninger:

  • Forøg trækvinklen.
  • Tilføj flere ejektorstifter eller brug større diametre.
  • Placer stifter på ribben, nasser eller andre ikke-kosmetiske overflader.
  • Sørg for korrekt ejektorretursystem (fjedre eller positive returstifter).

Casestudie: Fra defekt til løsning

        En kunde, der producerede en støbeform med 32 hulrum til penne, rapporterede vedvarende skævhed og synkemærker på clipsfastgørelsesområdet. Efter to ugers justering af maskinparametre uden forbedringer gennemførte vi en formgennemgang.

        Resultater:

  • Kølekanaler var langt fra den tykke klipboss.
  • Porten var placeret i den modsatte ende, hvilket forårsagede tryktab.
  • Ejektorstifterne var ujævnt fordelt.

       Foretaget handlinger:

  • Tilføjet en baffel i kølekredsløbet nær toppen.
  • Flyttede porten tættere på bossområdet.
  • Tilføjet to ekstra ejektorstifter.

        Resultater:

        Forvridning reduceret med 80 %; vaskemærker fjernet. Produktionsskrotprocenten faldt fra 12 % til 2 %.

Konklusion

        Forholdet mellem sprøjtestøbningsfejl og formen er direkte og ofte dominerende. Selvom procesparametre nogle gange kan kompensere for mindre skimmelsvampproblemer, ligger den grundlæggende løsning i et godt formdesign - korrekt gating, afbalanceret køling, tilstrækkelig udluftning, robust udkastning og korrekte trækvinkler.

        Som formmager rækker vores ansvar ud over at levere en form, der passer til maskinen. Vi skal designe forme, der er tilgivende, robuste og optimeret til det specifikke materiale og emnegeometri. For sprøjtestøbere muliggør forståelsen af ​​disse formrelaterede årsager mere effektiv fejlfinding og bedre kommunikation med formleverandører.

        Når du støder på en vedvarende defekt, før du rører ved maskinens betjeningselementer, spørg: Kan skimmelsvampen være årsagen?


Relaterede nyheder
Efterlad mig en besked
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere