FØLG OS:

Nyheder

Tyndvægs-emballagestøbningsteknologi: Udfordringer og løsninger til højhastigheds-, stabil og præcisionsstøbning

Indledning

       Tyndvæggede emballage – tænk på yoghurtkopper, margarinebaljer, delikatessebeholdere og tyndvæggede låg – repræsenterer et af de mest krævende segmenter af sprøjtestøbeindustrien. Delvægtykkelser varierer typisk fra 0,25 mm til 1,0 mm, med flowlængde-til-tykkelse-forhold, der ofte overstiger 200:1. Cyklustider måles i sekunder (typisk 3-8 sekunder), og årlige produktionsvolumener overstiger ofte 10 millioner dele pr. form.

        Som en erfaren formtekniker med speciale i høj-kavitation emballageforme, har jeg set, hvordan små designfejl kan blive katastrofale i tyndvægsstøbning. En gate-ubalance på 5% kan betyde, at nogle hulrum er overpakkede, mens andre er korte. En afkølingsvariation på 5°C kan forårsage skævhed, der gør dele ubrugelige ved 1.000 dele i timen.

        Denne article fokuserer på de vigtigste tekniske aspekter ved design og fremstilling af højtydende tyndvæggede emballageforme. Uanset om du støber tyndvæggede beholdere, låg eller kopper, vil det hjælpe at forstå disse principperdu opnår hurtigere cyklusser, bedre delkvalitet og længere skimmellevetid.

1. Materialevalg til tyndvæggede forme

       Tyndvægsstøbning udsætter forme for ekstreme forhold: meget høje injektionstryk (op til 2.000 bar), hurtige opvarmnings- og afkølingscyklusser og højhastigheds smelteflow.

       Anbefalet formstål:

Steel Grade
Hårdhed
Nøgleegenskaber
Typisk anvendelse
H13 / 1,2344 / SKD61
48–52 HRC
Høj sejhed, ggod termisk træthedsbestandighed
Kerne- og hulrumsplader, almindelige tyndvæggede forme
Rustfri 1.2316 / S136
48–52 HRC
Korrosionsbestandighed til applikationer i kontakt med fødevarer
Emballage til sure eller våde produkter
DC53
58–62 HRC
Overlegen slidstyrke for meget fyldte materialer
Højkavitationsforme behandler PP med >30% fyldstoffer

       Nøgleovervejelse: For ekstrem høj kavitation (f.eks. 64 eller 96 hulrum) skal selve formbunden være lavet af højstyrkestål (f.eks. P20 forhærdet eller 1.2738) for at modstå indsprøjtningstryk uden pladeafbøjning.


2. Hot Runner System Design

       Hot runner er hjertet i enhver tyndvægget emballageform. Det skal levere smelte til hvert hulrum samtidigt med perfekt balance, minimalt trykfald og præcis temperaturkontrol.

       Kritiske designelementer:

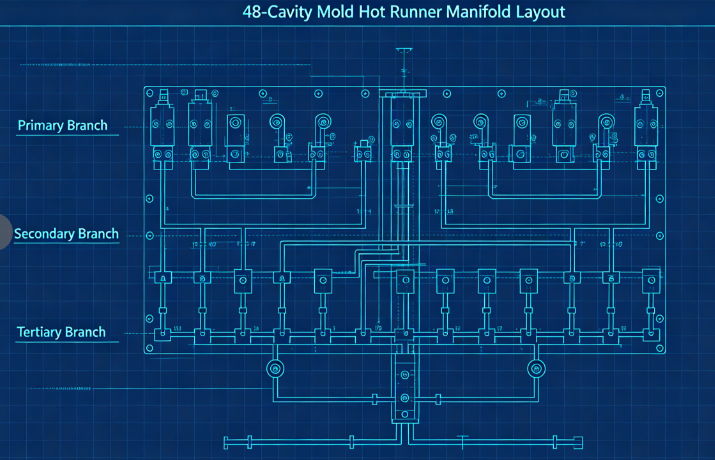
        a) Balancerede strømningskanaler: For forme med flere hulrum (typisk 32, 48, 64 eller 96 hulrum) er naturlig balancering afgørende. Det betyder, at hvert hulrum har nøjagtig samme flowlængde. Et typisk layout bruger en primær manifold, sekundær manifold og tertiære grene, alle bearbejdet til identiske dimensioner.

        b) Porttype og placering: For tyndvæggede containere er de mest almindelige porttyper: Kantporte (for dele med lige sidevæg) Ventilporte (til membraner eller direkte indgang i bunden)Ubådsporte (til ren afskæring uden portrester) Porten skal dimensioneres korrekt – for lille, og forskydningsopvarmning forårsager nedbrydning; for stor, og portrest bliver uacceptabelt. Typiske portdimensioner for tyndvæggede kopper spænder fra 0,8 mm til 1,5 mm i diameter.

        c) Termisk balance: Hver dyse skal have uafhængig temperaturkontrol. Manifoldkanaler bør opvarmes ensartet (ved hjælp af dobbeltzone- eller tre-zonevarmere) for at undgå varme pletter eller kolde snegle.

3. Kavitets- og kernedesign

       Tyndvæggede dele kræver ekstremt præcise hulrums- og kernedimensioner for at opnå ensartet vægtykkelse.

       Nøgleovervejelser:

        a) Vægtykkelsesfordeling: Oprethold ensartet vægtykkelse inden for ±0,02 mm. Tykkelsesvariationer skaber differentiel afkøling og vridning. Brug formflowanalyse til at optimere designet før skæring af stål.

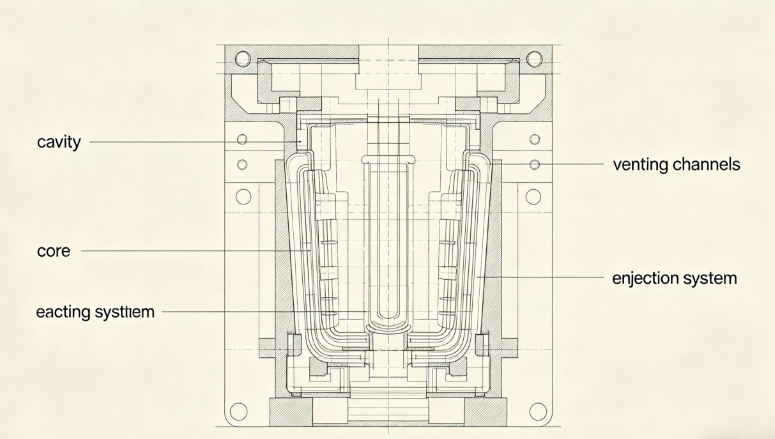
        b) Udluftning: Tyndvægsstøbning bruger højhastighedsindsprøjtning (ofte 200–500 mm/s). Luft, der er fanget i hulrummet, skal undslippe øjeblikkeligt. Anbefalede udluftningsdybder: 0,02–0,03 mm for PP0,01–0,02 mm for PS eller PET

Ventilationsåbninger skal placeres på det sidste punkt, der skal fyldes, langs skillelinjen og omkring udkasterstifterne.c) Trækvinkler: For tyndvæggede dele anbefales et minimumstræk på 1° pr. side (1,5–2° for dybere beholdere). Utilstrækkelig træk fører til ridser, vakuumlås og udstødningsproblemer.

        d) Overfladefinish: Kavitetsoverflader til klare eller blanke dele kræver SPI A-1 (spejl) finish; til uigennemsigtige mejeribeholdere er SPI B-1 (korn 600) tilstrækkelig.

4. Design af kølesystem

        Køling dominerer cyklustiden i tyndvægsstøbning - typisk tegner sig for 60-80% af den samlede cyklus. Effektiv køling er nøglen til høj produktivitet.

       Designprincipper:

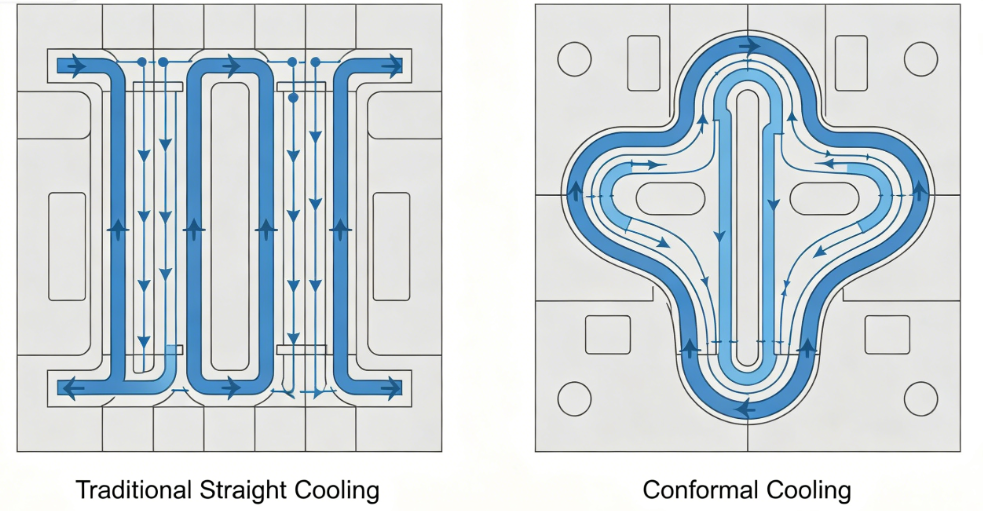
        a) Konform køling: Traditionelle ligeborede kølekanaler er ofte for langt fra hulrummets overflade. Konforme kølekanaler – der følger delens kontur – kan reducere køletiden med 30–50 %. De skabes typisk ved hjælp af 3D-print eller CNC-bearbejdning af skær med buede kanaler.

        b) Kølekanalparametre:

  • Diameter: 8-12 mm
  • Afstand fra hulrumsoverfladen: 1,5–2,0 gange kanaldiameter
  • Afstand mellem kanaler: 3–4 gange kanaldiameter
  • Kølevæske flow: turbulent flow (Reynolds nummer >5.000)

        c) Højeffektiv køling: Brug bobler eller skærme i kernen, hvor pladsen er begrænset. For høje kerner skal du installere spiralkøleindsatser eller varmerør.

        d) Adskillelse af kølekredsløb: Uafhængige kredsløb til hulrum og kerneplader tillader forskellige strømningshastigheder og temperaturer for at optimere frigivelse af dele og minimere forvridning.

5. Udkastningssystem

       Tyndvæggede dele har lav stivhed og kan let deformeres under udkast. Udstødningssystemet skal være skånsomt, men alligevel pålideligt.

       Designanbefalinger:

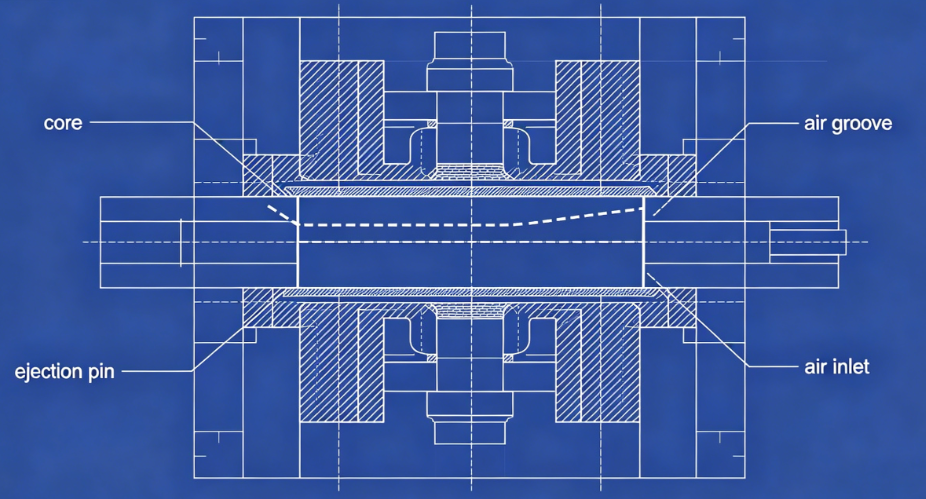
       a) Luftudstødning: For mange tyndvæggede beholdere (især kopper) er luftassisteret udstødning ideel. Trykluft (2-4 bar) indføres mellem kernen og delen gennem mikroriller eller porøse indsatser, hvilket flyder delen væk fra kernen.

       b) Afstrygerplade: For dele med underskæringer eller dybe sidevægge giver en mekanisk afstrygerplade en jævn udkastningskraft over hele delens omkreds.

       c) Ejektorstifter: Når stifter er uundgåelige, skal du bruge mange stifter med lille diameter (2–3 mm) placeret på ribber eller skjulte overflader. Undgå store stifter, der efterlader synlige mærker.

       d) Timing: Udkastningssekvensen bør først starte, efter at delen er afkølet tilstrækkeligt til at undgå deformation. Brug en kort afkølingsforsinkelse, efter at formen er åbnet.

6. Behandlingsovervejelser

       Selv den bedste form kan ikke producere gode dele uden korrekte procesindstillinger. Nøgleparametre for tyndvægsstøbning:

Parameter
Typisk rækkevidde
Noter
Injektionshastighed
200–500 mm/s
Høj hastighed udfylder tynde sektioner før nedfrysning
Indsprøjtningstryk
1.200–2.000 bar
Nødvendig for at overvinde strømningsmodstand
Smeltetemperatur
190–240°C (PP), 230–280°C (PS)
Optimer til viskositet
Skimmeltemperatur
10–25°C (koldløber) eller 30–60°C (varmløber)
Balanceret køling
Modtryk
5-15 bar
For plastificeringskonsistens
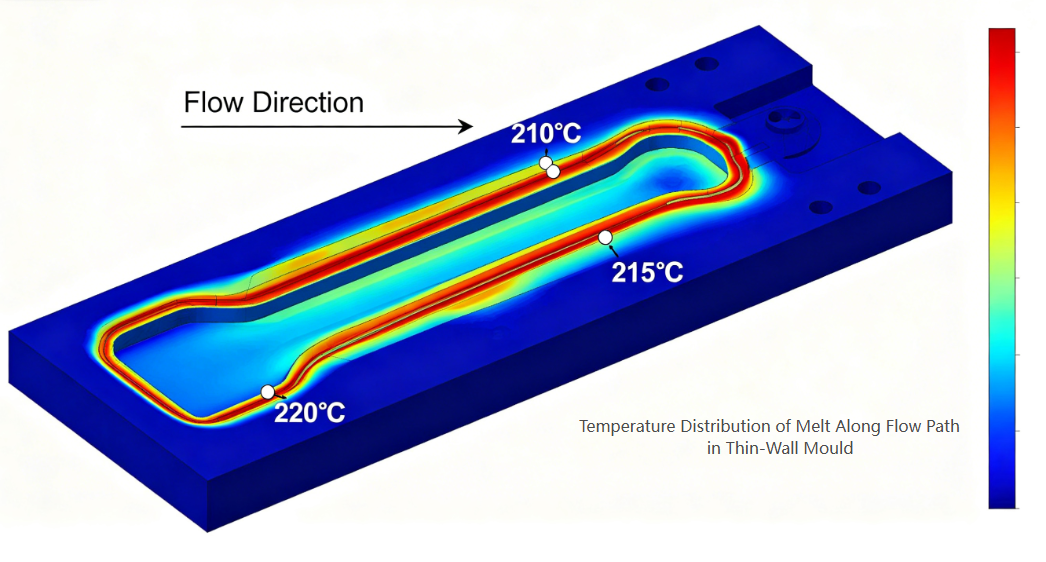
        Vigtig: Tyndvægsstøbning bruger ofte høje forskydningshastigheder, som forårsager betydelig forskydningsopvarmning. Den faktiske smeltetemperatur ved porten kan være 20–40°C højere end den indstillede tøndetemperatur. Tag højde for dette, når du vælger formmaterialer og portdesign.


7. Almindelige defekter og afhjælpning

Defekt
Skimmel-relateret årsag
Løsning
Korte skud
Utilstrækkelig udluftning eller underdimensionerede låger
Tilføj ventilationskanaler ved strømningsendepunkter; forstørre porte
Warpage
Ujævn afkøling eller ubalanceret fyldning
Forbedre køleens ensartethed; balanceløbere
Vask mærker
Dårlig portplacering eller utilstrækkelig pakning
Flyt porten til tyk sektion; tilføje pakketid
Portrest for højt
Portdesign forkert
Skift til ventilport eller ubådsport
Klæber på kernen
Utilstrækkelig træk eller luftudstødningsfejl
Øg dybgang; ren luftriller
Brændmærker
Utilstrækkelig udluftning
Uddyb ventilationsåbningerne inden for materialegrænser

Casestudie: 48-Cavity Yoghurt Cup Form

        Cudfordring: En kunde havde brug for en form med 48 hulrum til 150 ml yoghurtkopper (PP, 0,45 mm vægtykkelse, 4-sekunders cyklus, årligtkræver 20 millioner dele).

        Foretaget handlinger:

  • Brugt H13 (1.2344) ESR i cavities og kerner for termisk træthedsmodstand.
  • Designet en fuldt afbalanceret 48-hulrums varmløber med ventilporte.
  • Anvendte konforme kølekanaler i både hulrum og kerneplader (additivt fremstillede indsatser).
  • Tilføjet luftudsugningssystem med 0,02 mm luftriller på kerner.
  • Anvendte formflowanalyse til at optimere portplaceringer og udluftning.

        Resultater:

  • Aopnået ensartet fyld (±2 % vægtvariation på tværs af hulrum)
  • Køletid reduceret fra 2,8 s til 1,6 s (samlet cyklus3,9 sek.)
  • Fejlprocent <0,3 %
  • Skimmelsvamp har produceret over 30 millioner dele muden større vedligeholdelse
Konklusion

       Tyndvægget emballeringsstøbeteknologi repræsenterer toppen af ​​sprøjtestøbeteknik. Kravene til høj kavitation, sub-sekund cyklusser og nul-defekt produktion presser alle aspekter af formdesign til dets grænser. Vellykkede tyndvæggede forme kræver:

Præcision i hulrums-/kernebearbejdning (±0,01 mm)

Balance i hot runner flow kanaler

Effektivitet i konform køling

Pålidelighed i udkastsystemer

Forståelse af materiel adfærd og procesdynamik

       Feller formproducenter, der er villige til at investere i avancerede designværktøjer og præcisionsfremstilling, tilbyder tyndvægsemballagesektoren enorme muligheder – både med hensyn til teknisk udfordring og forretningsvækst.

Relaterede nyheder
Efterlad mig en besked
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere