Indledning
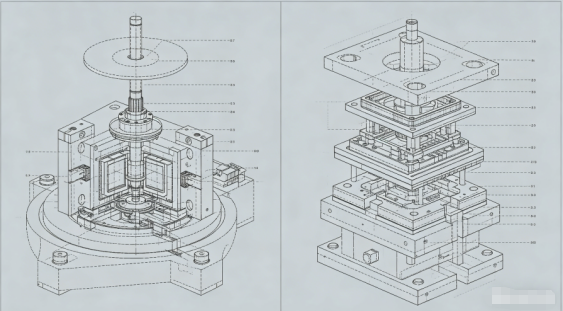
Flaskehætter er blandt de mest volumen plastprodukter i verden. Et enkelt drikke- eller vandmærke kan forbruge millioner af kapsler dagligt. For at imødekomme denne efterspørgsel har form- og procesteknologier udviklet sig til at producere hætter i cyklusser på under 4 sekunder med 48, 64 eller endda 96 hulrum pr. form. To dominerende teknologier konkurrerer på dette område: kompressionsstøbning og sprøjtestøbning. Hver har sine styrker, og forståelsen af dem er afgørende for enhver formproducent eller formemaskine, der betjener lukkeindustrien.
Som støbetekniker med årtiers erfaring i højkavitationsemballageforme, vil jeg lede dig gennem de tekniske nuancer af begge metoder og derefter fokusere på sprøjtestøbningsteknologierne, der muliggør højhastigheds-, høj-kavitet-hætteproduktion - hot runner ventil gate-kontrol, højhastigheds-optimering med udstødning i den virkelige verden, og cool-world-udstødning. Casestudie med 48-hulrumshætter.
1. Kompressionsstøbning vs. sprøjtestøbning til hætter
Kompressionsstøbningsproces:
En præ-vejet smeltet plastikform (normalt PP eller HDPE) falder ned i et åbent formhulrum. Formen lukker og komprimerer materialet til hættens form. Efter kort afkølingstid skydes hætten ud. Denne proces er kontinuerlig og roterende: flere forme på en karrusel åbner og lukker i rækkefølge.
Sprøjtestøbningsproces:
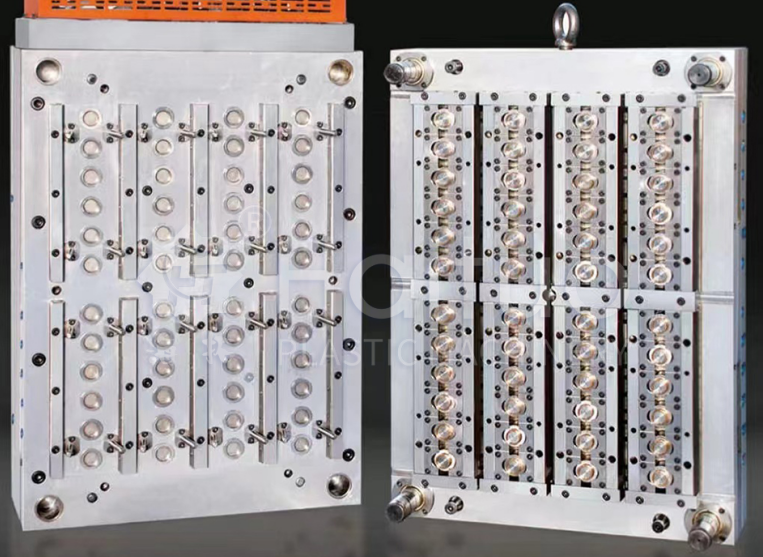
Smeltet plast sprøjtes under højt tryk ind i et lukket formhulrum thri et hot runner-system. Efter pakning og afkøling åbnes formen, og hætterne skydes ud. Formen kan have 32, 48, 64 eller flere hulrum.
|
Feature |
Kompressionsstøbning |
Sprøjtestøbning |
|
Cyklus tid |
2-4 sekunder (meget hurtigt) |
4-8 sekunder (afhænger af kavitation) |
|
Kavitation |
Ubegrænset (roterende) |
Begrænset af maskinklemmetonnage og pladestørrelse |
|
Fleksibilitet i hættedesign |
Begrænset (symmetriske, enkle former) |
Høj (underskæringer, levende hængsler, liners) |
|
Vægt konsistens |
Fremragende (±0,3%) |
God (±1%) med ventilportstyring |
|
Indledende værktøjsinvestering |
Meget høj (roterende presse) |
Lavere for moderat kavitation |
|
Materialeaffald |
Minimal (ingen løber) |
Kan være nul med hot runner |
|
Bedste applikation |
Enkle, højvolumen vand/CSD-hætter |
Komplekse hætter med foringer, manipulationsbevisbånd |
Dom:For meget simple hætter med ultrahøj volumen (f.eks. 28 mm vandhætter) er kompressionsstøbning dominerende. Men for de fleste hætter, der kræver præcision, manipulations-bevis-ringe, foringsintegration eller kompleks geometri, er sprøjtestøbning med højkavitationsforme det foretrukne valg.
2. Hot Runner Valve Gate Control i hætteforme
I hættesprøjtestøbeforme med høj kavitation er den varme løber hjertet. Konventionelle åbne porte efterlader en portrest, der kan ridse eller lække. Ventilporte er afgørende for de fleste drikkevarehætter.
Sådan fungerer ventilporte:
En pneumatisk eller hydraulisk aktiveret stift bevæger sig fremad for at lukke porten, efter at hulrummet er fyldt og pakket. Dette skærer smelten rent af og efterlader et minimalt vidnemærke.
Nøglekrav til hætteforme med høj kavitation:
Tip: For hætter med indvendige foringer (f.eks. iltbarriereforinger til juicehætter), er ventilåbninger ofte placeret inde i hættens hulrum (underport) for at skjule resterne.
3. Højhastighedsudkastning: Mekanisk vs. pneumatiskI en 4-sekunders cyklus skal udkastningen være lynhurtig og absolut pålidelig. To hovedmetoder bruges i hætteforme:
Mekanisk udkast (stripperplade):
En fjederbelastet afstrygerplade omgiver kernen. Når formen åbner, skubbes afstrygerpladen frem i forhold til kernen, hvorved hætten fjernes. Dette er enkelt og robust, men returslaget tilføjer en brøkdel af et sekund.
Pneumatisk udkastning (luftblæsning):
Trykluft (3–6 bar) ledes gennem kernen og blæser hætten af. Dette er ekstremt hurtigt og skånsomt, men kræver perfekt kerneforsegling og kan være støjende.
Typisk praksis for hætteforme med høj kavitation:
Kombiner en kort afstrygerpladebevægelse (2–3 mm) for at løfte hætten af kernen, efterfulgt af en luftblæsning for at skubbe den fri. Afstrygerpladen sikrer, at hætten er jævnt brudt fra kernen, mens luft fuldender udstødningen uden at røre hættens tætningsflade.
Udkastningstidspunkt:Udkastningsslaget skal ske, efter at formen er helt åben for at undgå kollision med den faste halvdel. Avancerede forme bruger kam-aktiverede eller servo-drevne afstrygerplader til præcis timing.
4. Køleoptimering til hætteforme
Køling bruger 60-80 % af cyklustiden. I hætteforme med høj kavitation er effektiv afkøling nøglen til at opnå cyklusser på under 5 sekunder.
Kernekøling:Kernestiften er normalt den varmeste del. Traditionelle lige kølekanaler i kernen er ineffektive.
Bedre metoder inkluderer:Bobler (drejerørindsatser): Kølevæske strømmer ned i et lille rør til bunden af kernen og returnerer gennem ringrummet og trækker varme ud.
Spiral køleindsatser:En spiralformet rille er bearbejdet i kerneindsatsen, hvilket skaber en spiralstrømningsbane for maksimal overfladekontakt.
Konform køling (3D-printede skær): Til komplekse kerner kan additivt fremstillede skær med konforme kanaler reducere køletiden med 30–40 %.
Kavitetskøling:Kavitetshalvdelen har også brug for aggressiv afkøling. Brug bobler eller lige kanaler så tæt som muligt på hulrummets overflade (1,5–2,5 mm afstand).
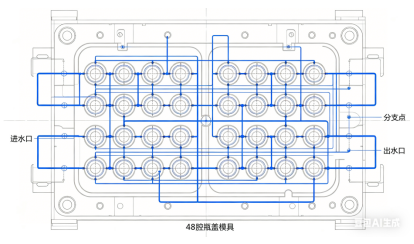
Kølevæske flow:Sørg for turbulent flow (Reynolds nummer > 5.000) i alle kanaler. Beregn trykfald; en form med 48 hulrum kan kræve flere kølekredsløb parallelt for at opretholde høj flowhastighed.
Adskillelse af kølekredsløb:For høje kasketter (f.eks. sportskasketter) kan separate kredsløb for øvre og nedre dele af kernen eliminere ovalitet.

5. Casestudie: 48-Cavity kulsyreholdig læskedrikhætteform
Udfordring:Et større drikkevarefirma havde brug for en form til 28 mm PCO 1881 CSD-hætter (kulsyreholdige læskedrikke). Målcyklus: 4,2 sekunder. Årligt volumen: 80 millioner caps. Materiale: PP + 5% antistatisk middel.
Design tilgang:
Resultater efter forsøg:
Erfaringer:Kombinationen af spiralkøling i kerner og sekventiel ventilport var nøglen. Kunden bestilte senere en anden identisk form, og begge kører side-om-side på to maskiner, der producerer 2.500 kapsler i minuttet i alt.
Forme med høj kavitation, der kører med høje hastigheder, kræver streng vedligeholdelse:
Konklusion
Høj-kavitet, højhastigheds-hætteforme er tekniske vidundere, der flytter grænserne for sprøjtestøbning. Om du vælger komprimering eller injektion afhænger af din volumen, hættens kompleksitet og investeringskapacitet. For sprøjtestøbte hætter ligger succes i tre søjler:
CSD-hættehylsteret med 48 hulrum viser, at med korrekt design og præcisionsfremstilling kan sprøjtestøbning konkurrere med kompressionsstøbning i hastighed og samtidig tilbyde langt større designfleksibilitet.
Som formproducent vil beherskelse af disse teknologier åbne døre til markedet for højvolumenlukninger, et af de mest krævende, men alligevel givende segmenter i vores industri.
telefon: +86-18957424655
Mobil: +86-18957424655
E-mail: sale@taizhoumold.com
Adresse:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang-provinsen, Kina
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Alle rettigheder forbeholdes.